


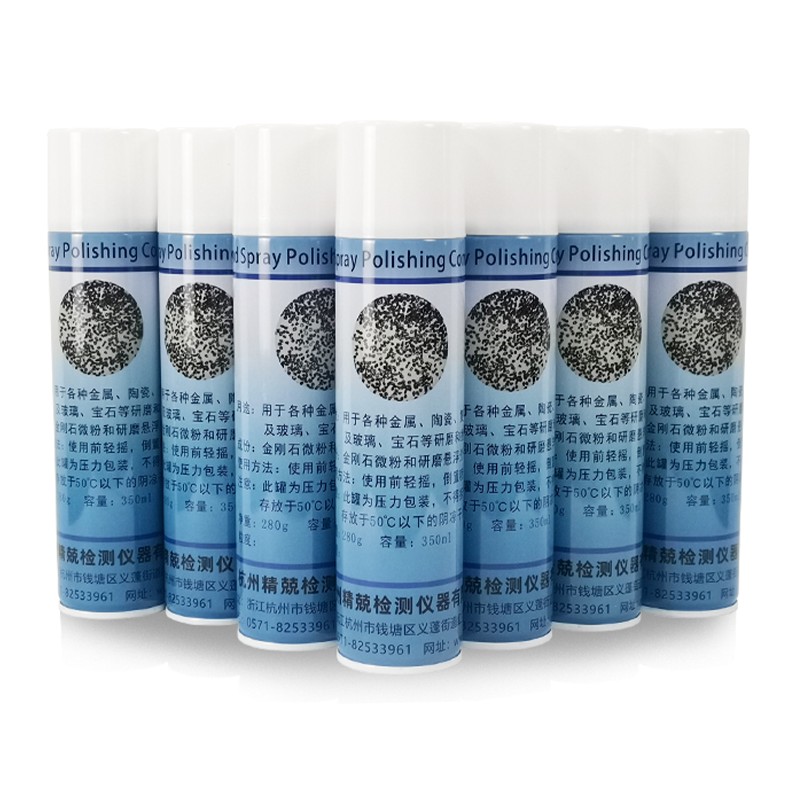
研磨ペースト液は、潤滑キャリア内に正確に等級分けされた研磨粒子を懸濁することにより、塗装面、金属面、複合材の表面に迅速で均一な光沢をもたらします。個別の湿潤剤を必要とする固体コンパウンドとは異なり、これらのすぐに使用できる液体は、簡単に広がり、飛び散りを減らし、一般的なバフ研磨時間を短縮します。 最大40% 。ボディショップやディテイラーにとって、適切な液体ペーストは複数の従来のバーを置き換えることができ、熱の蓄積が少なく、より深い渦巻きのない反射を生成します。
何 研磨ペースト液 概要と仕組み
研磨ペースト液は、水性または油性の担体中に酸化アルミニウム、炭化ケイ素、または酸化セリウムの粒子が入った流動性の懸濁液です。流体マトリックスがパッドとパネルを瞬時に濡らし、機械が始動するとすぐに研磨剤が切削を開始できるようにします。液膜がパッドと表面の間でせん断されると、粒子はより小さく鋭利な破片に砕け、単一の連続プロセスで粗い除去から高光沢のバニシングまでスクラッチパターンを段階的に洗練させます。
担体は温度緩衝剤としても機能します。乾燥した固体スティックはクリアコートを数秒で焼き切るのに十分な摩擦を発生させることができますが、研磨ペースト液体の液相は蒸発によって熱を放散し、表面温度を以下に保ちます。 60℃ 積極的なロータリーコンパウンディング中でも。この熱制御により、液体はクリアコート、ゲルコート、熱可塑性複合材料などの熱に弱い材料に特に適したものになります。
砥粒スケールと実際の切削性能
研磨ペースト液の機能は、まず研磨粒子のサイズによって決まります。粒子が大きいほど深い傷や酸化が除去されます。より細かい粒子により表面が光学的に透明になるまで精製されます。メーカーは、達成可能な光沢レベルと直接相関するグリット番号またはミクロン範囲によって液体を分類します。
| グレードの指定 | 粒子径 (ミクロン) | 推奨される使用方法 |
|---|---|---|
| ヘビーカット | 8~15 | P1500までのサンディングマーク、重度の酸化を除去 |
| ミディアムカット | 4~8 | 重配合後の精製、曇りの除去 |
| ファインポリッシュ | 1.5~4 | 最終研磨、うず除去、高光沢仕上げ |
| 超微細仕上げ | 0.5~1.5 | ジュエリー、ショーカー仕上げ、ソフトクリアコート |
ヘビーカット液 10ミクロン 粒子はおよそ除去されます 0.3 ~ 0.5 ミルのクリアコート 回転研磨機を使用して 4 回のパスでオレンジの皮を平らにするのに十分強力ですが、その後に少なくとも 1 回のより細かい研磨を行う必要があります。中間のステップを省略すると、直射日光の下で微細な傷が目立ちます。
製剤の種類とキャリア流体の違い
水系研磨ペースト液
水ベースの液体は、自動車および船舶の再仕上げの標準です。真水で洗浄でき、空気中のミストの発生が少なく、フォームパッドとマイクロファイバーパッドの両方と互換性があります。欠点は、周囲温度が高いと乾燥時間が速くなるということです。で 35℃ ブースでは、作業ウィンドウが以下に縮小する場合があります。 90秒 、詳細担当者はより小さなセクションで作業する必要があります。
油性タイプとエマルションタイプ
油ベースの研磨ペースト液体は研磨剤の潤滑を長く保つため、ステンレス鋼、真鍮、アルミニウムの工業用金属の仕上げに最適です。油膜は垂直面に密着し、再塗布することなく研磨サイクルを延長できます。その代償として、検査またはコーティングの前に脱脂剤を使用したより複雑な洗浄が必要になります。たとえば、タービン ブレードの修理工場では、油性の液体を 1 回塗布するだけで、タービン ブレードを研磨できます。 刃面1.2メートル 以上継続的に 10分 乾燥せずに。
作業に適した研磨ペースト液体を選択する方法
液体を表面の硬度と欠陥の深さに合わせることにより、時間の無駄と仕上げの損傷の両方を防ぎます。次のチェックリストは選択を簡素化します。
- 下地の硬さを特定します。柔らかいクリアコートやプラスチックには、ガウジングを避けるために低めのカット液と柔らかいパッドが必要です。
- 欠陥の深さを推定します。サンディングによる傷 P1000グリット 強力な切削液が必要ですが、洗浄による渦巻きは細かい研磨剤で除去できます。
- 作業環境を考慮してください。屋外または高温の条件では、油ベースの配合物またはゆっくりと蒸発する配合物が適しています。
- 液体をパッドに合わせます。独立気泡フォームパッドは高粘度の研磨ペースト液体とよく合いますが、連続気泡フォームはより薄く、低粘度の液体とよりよく機能します。
間違った粘度を使用すると、パッドに研磨剤が供給されなくなったり、パッドがハイドロプレーニングを起こしたりする可能性があります。意図した組み合わせのテストスポットが最良の検証であり、光沢単位を測定します。 60度光沢計 フルパネルに進む前に。上記の読み物 90GU 一般に、最終納品に適した欠陥のない仕上げを示します。
最大の光沢と一貫性を実現する塗布テクニック
適切なプライミングとセクション管理
小さなビーズまたは X パターンの液体をパッドに直接塗布し、パネルに 3 つまたは 4 つの点を点在させます。これにより材料が事前に広がり、スリングが最小限に抑えられます。以下のエリアで作業する 60cm×60cm コンパウンドが完全に機能する前に乾燥しないようにします。通常は、低速でオーバーラップするパスを使用します。 3 ~ 4 つのクロスハッチ パス デュアルアクションポリッシャーを使用して、粒子を均一に粉砕します。
よくあるエラーの回避
研磨ペースト液を使いすぎると油膜が形成されてパッドが詰まり、拭き取るのに実際の研磨サイクルよりも時間がかかることがあります。中型セダンのボンネットには 1 オンスの液体で十分です。もう 1 つのよくある間違いは、IPA 溶液を使用した最終的な拭き取り検査を省略することです。これにより、一時的に傷を埋めて隠すための残留油が明らかになります。溶剤で拭く前ではなく、必ず後で表面を検査してください。
研磨ペースト液の保管、使用期限、および安全性
水ベースの研磨ペースト液体は凍結に弱いです。一度凍結すると、エマルジョンが壊れ、研磨沈下が発生し、どんなに振っても再懸濁できなくなる可能性があります。コンテナを次の間に保管します 5℃と30℃ キャリアが蒸発して製品が濃くなるのを防ぐために、蓋を密閉してください。ほとんどの未開封のボトルの保存期限は次のとおりです。 24ヶ月 ;開封後は期限内にご使用ください。 12ヶ月 安定した切断性能を実現します。
安全性の観点から、回転研磨中に発生する微細なミストのため、大量生産環境では呼吸保護が必要です。最新の研磨ペースト液体には結晶シリカや有害な溶剤は含まれていませんが、エアロゾル化した微粒子が気道を刺激する可能性があります。 P2 定格の使い捨てマスクとニトリル手袋は、長期間にわたる毎日の使用に推奨される最小限の個人用保護具です。
クラシックカーの仕上げを修復する場合でも、生産用の金型ツールを準備する場合でも、研磨ペースト液体は、固体コンパウンドでは一致させるのが難しい光沢レベルへの調整されたユーザーフレンドリーな方法を提供します。速い作業時間、予測可能な切断、手作業と機械の両方の用途との互換性により、再現性のある高品質の表面仕上げ結果を目指すあらゆるワークショップにとって実用的な定番品となっています。

